Tratamiento de aguas residuales por digestión anaeróbica: guía de equipos esenciales para plantas industriales
Una planta procesadora de alimentos en el Medio Oeste pagaba 18.000 dólares al mes para transportar lodo líquido fuera del sitio. Después de instalar una etapa de digestión anaeróbica con equipos adecuados de acondicionamiento y deshidratación de lodos, la instalación redujo el volumen de transporte en un 60 por ciento y comenzó a capturar biogás para compensar el uso de gas natural en sus calderas. Ese resultado no provino únicamente del digestor; surgió de hacer coincidir el equipo mecánico adecuado con el proceso biológico que lo rodea.
El tratamiento de aguas residuales por digestión anaeróbica es un proceso biológico que descompone los contaminantes orgánicos en ausencia de oxígeno, produciendo biogás y un residuo estabilizado llamado digestato. Para instalaciones industriales con aguas residuales orgánicas de alta concentración, la tecnología reduce el volumen de lodos, reduce los costos de eliminación y genera energía renovable. Pero la reacción biológica sólo funciona bien cuando el equipo mecánico anterior y posterior hace su trabajo: cribado, espesamiento de lodos, preparación de polímeros, mezcla y deshidratación.
Esta guía se centra en los equipos que hacen que el tratamiento de aguas residuales por digestión anaeróbica funcione de manera confiable en entornos industriales. Cubre las etapas del proceso, la maquinaria necesaria en cada paso, los factores de selección que determinan el rendimiento y las realidades operativas que los compradores deben evaluar antes de comprometerse con un sistema.
Tratamiento de aguas residuales por digestión anaeróbica de un vistazo
La digestión anaeróbica es un proceso biológico de cuatro etapas en el que los microorganismos convierten la materia orgánica en biogás y digestato. El proceso funciona sin oxígeno, lo que lo diferencia de los métodos de tratamiento aeróbicos como los lodos activados.
Las cuatro etapas biológicas
- Hidrólisis: Los polímeros complejos como proteínas, grasas y carbohidratos se descomponen en azúcares, aminoácidos y ácidos grasos solubles.
- Acidogénesis: Las bacterias fermentativas convierten esos compuestos solubles en ácidos grasos volátiles, alcoholes, hidrógeno y dióxido de carbono.
- Acetogénesis: Las bacterias acetogénicas convierten aún más los ácidos grasos en ácido acético, hidrógeno y dióxido de carbono.
- Metanogénesis: Las arqueas metanogénicas producen metano y dióxido de carbono, formando biogás crudo que normalmente tiene entre un 55 y un 70 por ciento de metano.
El biogás procedente del tratamiento de aguas residuales por digestión anaeróbica contiene entre un 55 y un 70 por ciento de metano, que puede quemarse para obtener calor, utilizarse en una unidad combinada de calor y energía o convertirse en gas natural renovable. Una tonelada de demanda química de oxígeno eliminada puede producir aproximadamente 350 metros cúbicos de metano en condiciones operativas estables.
El proceso biológico se comprende bien. El desafío de ingeniería radica en alimentar el digestor de manera consistente, mantener la temperatura y el pH, mezclar el contenido adecuadamente y manejar el digestato que sale del tanque. Cada una de estas tareas depende de un equipo específico.
Equipo central en un sistema de tratamiento de aguas residuales por digestión anaeróbica
Un sistema de digestión anaeróbica no es una sola máquina; es un tren de equipos construido alrededor de un recipiente digestor. El equipo determina si la biología se mantiene estable y si el sistema sigue siendo económico de operar.
| etapa | Equipo primario | Función |
| Pretratamiento | Cribas de barras mecánicas rotativas, filtros de tambor | Retire los sólidos gruesos y el material fibroso antes de que entren a las bombas o al digestor. |
| Acondicionamiento de lodos | Sistemas de dosificación de polímeros semiautomáticos o totalmente automáticos. | Prepare una solución floculante para espesar o deshidratar. |
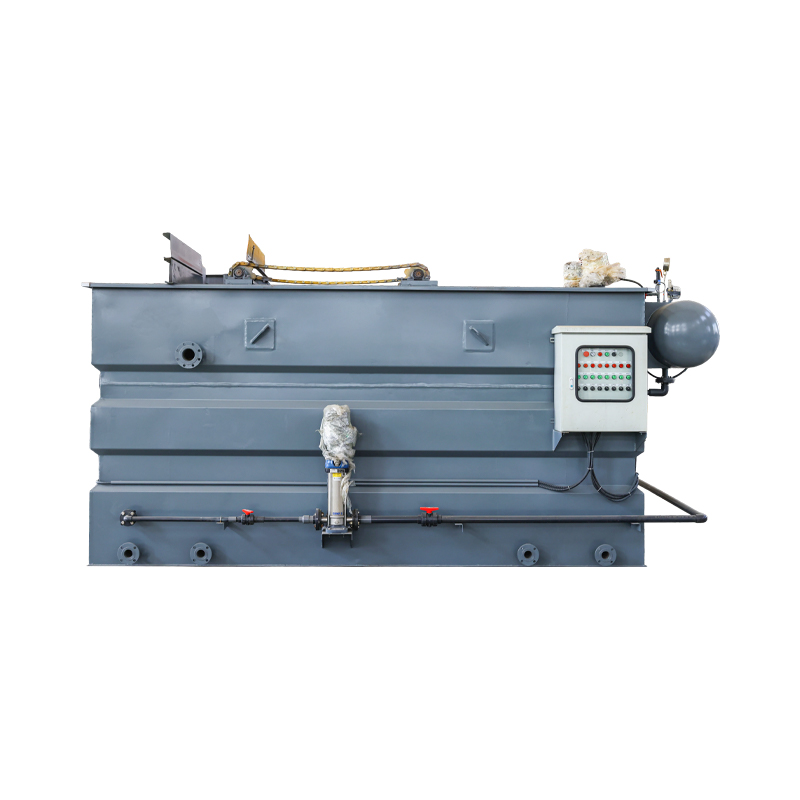
| engrosamiento | Espesadores de cinta, espesadores por gravedad, unidades DAF | Reducir el volumen de lodos antes de la digestión para aumentar el tiempo de retención efectivo. |
| digestión | Tanques digestores mixtos, equipos de manipulación de biogás. | Alojar la reacción biológica y capturar biogás. |
| Deshidratación del digestato | Filtros prensa de correa, prensas de tornillo, deshidratadoras centrífugas | Menor contenido de humedad del digestato para su eliminación o reutilización. |
| Post-tratamiento | Filtros de tambor, separadores de malla inclinada | Efluente líquido polaco si regresa a la línea principal de tratamiento |
Cada uno de estos grupos de equipos merece atención durante la planificación del proyecto. Un digestor puede funcionar con un filtrado aguas arriba deficiente, pero las consecuencias aparecen más tarde: intercambiadores de calor obstruidos, arena sedimentada, bombas dañadas y acumulación de trapos que requieren el apagado del digestor para su limpieza.
Por qué es importante el equipo de pretratamiento
La primera defensa mecánica en el tratamiento de aguas residuales por digestión anaeróbica es el cribado. Las aguas residuales industriales suelen contener toallitas, restos de envases, pelos y materiales fibrosos que no se degradan en el digestor. Si estos sólidos ingresan al digestor, forman una capa de espuma o se sedimentan como arenilla, lo que reduce el volumen efectivo y eventualmente obliga a una limpieza costosa.
Instalación de un máquina cribadora de barras con dientes de rastrillo o un máquina de pantalla de barra de tambor en la entrada elimina los sólidos gruesos antes de que lleguen a las bombas y a los intercambiadores de calor. La selección depende del caudal, el tamaño de la abertura del tamiz y la cantidad de sólidos que transporta el agua residual. Una máquina de criba de barras de malla proporciona una eliminación más fina de arroyos con alto contenido de fibra, mientras que un diseño de dientes de rastrillo maneja cargas de sólidos más altas con menos cegamiento.
Regla general de detección: Para el tratamiento de aguas residuales por digestión anaeróbica, las aberturas de malla de entre 3 y 6 mm son comunes para las líneas de lodos municipales. Los flujos industriales con pelo o fibra pueden necesitar una malla de 1 a 2 mm para proteger el equipo de deshidratación aguas abajo.
Criterios de selección de equipos para sistemas de digestión anaeróbica
La selección de equipos para el tratamiento de aguas residuales por digestión anaeróbica debe comenzar con la caracterización de las aguas residuales, no con la preferencia de marca. Cuatro parámetros impulsan la mayoría de las decisiones de diseño: caudal, concentración total de sólidos suspendidos, contenido de sólidos volátiles y distribución del tamaño de partículas.
Factores clave de selección
- Caudal y carga hidráulica: El equipo debe manejar el flujo horario máximo, no solo el flujo diario promedio. Las bombas, filtros y unidades de drenaje suelen tener un tamaño de 1,5 a 2 veces el flujo promedio.
- Concentración de sólidos: El espesamiento de lodos reduce el volumen del digestor y la carga de calefacción. Una planta que espesa el lodo de 1 a 5 por ciento de sólidos secos puede reducir el volumen del digestor en aproximadamente un 60 por ciento.
- Destrucción de sólidos volátiles: El digestor elimina del 35 al 60 por ciento de los sólidos volátiles dependiendo del tiempo de retención y la temperatura. La deshidratación aguas abajo debe manejar los sólidos estabilizados restantes.
- Demanda de polímeros: El acondicionamiento de lodos para la deshidratación normalmente requiere de 4 a 10 kg de polímero por tonelada de sólidos secos. Un sistema automático de preparación y dosificación de polímeros evita los problemas de sobredosificación y subdosificación asociados con la mezcla manual.
Dosificación semiautomática
Los operadores miden y mezclan lotes de polímeros manualmente. Menor costo de capital, pero la consistencia de la dosis depende de la habilidad del operador. Adecuado para plantas pequeñas con características de lodo estables.
Dosificación completamente automática
El polvo de polímero se alimenta, humedece, envejece y dosifica automáticamente según las señales de flujo o sólidos. Mayor costo inicial, pero formación consistente de flóculos y reducción de desperdicios químicos.
La elección entre dosificación semiautomática y totalmente automática afecta directamente al rendimiento de deshidratación. Un filtro prensa de correa que funciona con un polímero mal preparado puede perder rendimiento y producir una torta más húmeda, lo que aumenta el costo de transporte entre un 20 y un 30 por ciento. Las instalaciones que planean ejecutar el sistema de deshidratación las 24 horas del día deberían utilizar de manera predeterminada un sistema completamente automático.
Equipos de deshidratación de lodos en trenes de digestión anaerobia
El equipo de deshidratación determina el contenido final de sólidos secos del digestato, lo que controla el costo de eliminación y la logística de manipulación. El tratamiento de aguas residuales por digestión anaeróbica normalmente produce digestato que contiene de 2 a 4 por ciento de sólidos secos; la deshidratación aumenta esa cifra entre un 18 y un 30 por ciento, dependiendo de la tecnología.
| Tecnología | Sólidos secos típicos de pastel | Demanda de polímeros | Más adecuado para |
| Prensa de filtro de correa | 18 a 22 por ciento | Moderado a alto | Lodos municipales e industriales con sólidos consistentes |
| Deshidratación con prensa de tornillo | 20 a 28 por ciento | Bajo a moderado | Lodos aceitosos, fibrosos o variables |
| Centrífuga de tornillo horizontal | 22 a 30 por ciento | Bajo a moderado | Operación completamente cerrada de alto rendimiento |
A Máquina deshidratadora de lodos con prensa de tornillo suele ser la opción pragmática para los sistemas de digestión anaeróbica porque tolera la arena y la fibra mejor que una centrífuga y funciona con un menor consumo de polímero. Los filtros prensa de banda siguen siendo el estándar cuando se necesitan sólidos de torta superiores al 20 por ciento y la atención del operador está disponible. Las centrífugas se adaptan a instalaciones más grandes donde el espacio y la automatización son importantes.
La selección de deshidratación adecuada no es aquella que tenga los mayores sólidos de torta en papel. Es el que coincide con las características del lodo, el nivel de habilidad del operador, el espacio disponible del edificio y las horas diarias que la planta espera funcionar.
Captura de biogás y el papel de las cribas de barras mecánicas rotativas
La captura de biogás es lo que convierte el tratamiento de aguas residuales por digestión anaeróbica de un costo de eliminación a una fuente de ingresos. Sin embargo, los sistemas de biogás fracasan económicamente cuando los sólidos inorgánicos y los restos fibrosos se acumulan en el digestor y reducen el volumen utilizable. Es por eso que la detección no es un accesorio opcional.
Las cribas de barras mecánicas giratorias eliminan los desechos continuamente utilizando un tambor o malla giratorio que levanta los sólidos del flujo y los descarga en una lavadora o compactador. Se diferencian de los tamices estáticos en que no dependen únicamente del flujo para mover los sólidos, por lo que funcionan de manera consistente incluso cuando las aguas residuales contienen altas cargas de sólidos.
- Pantallas de barra de batería: bueno para altos caudales y eliminación consistente de sólidos; el tambor gira continuamente y se limpia mediante boquillas rociadoras.
- Mamparas de barra de malla: proporcionar un cribado más fino para material fibroso; común en el tratamiento de aguas residuales de alimentos y bebidas.
- Cribas de barra con dientes de rastrillo: manipular sólidos más grandes y cribados pesados; Adecuado para tomas municipales con gran cantidad de arena y escombros.
Para una línea de tratamiento de aguas residuales por digestión anaeróbica que trata efluentes industriales, una malla o una pantalla de barra de tambor instalada antes del tanque de ecualización protege todos los componentes aguas abajo. El costo de la malla es pequeño en comparación con el costo de abrir un digestor para eliminar una bola de trapo o una acumulación de arena.
Patrón operativo real: En las plantas de tratamiento de aguas residuales de cervecerías y lácteos, la causa más común de pérdida de volumen del digestor no es el lavado o el choque de pH; es la lenta acumulación de sólidos inertes debido a una detección inadecuada aguas arriba. Los operadores a menudo no se dan cuenta de la pérdida hasta que el digestor comienza a funcionar por debajo del tiempo de retención de diseño.
Consideraciones operativas y planificación de mantenimiento
Los equipos de tratamiento de aguas residuales por digestión anaeróbica requieren un ritmo de mantenimiento diferente al de los equipos de tratamiento aeróbico. El ambiente del digestor es cálido, húmedo y corrosivo. El biogás contiene sulfuro de hidrógeno, que ataca las superficies metálicas y los componentes eléctricos desprotegidos.
Prioridades de mantenimiento
- Sistemas de dosificación de polímeros: Inspeccione las bombas dosificadoras y las cámaras de mezcla semanalmente. La solución de polímero que permanece en reposo durante más de 24 horas pierde viscosidad y rendimiento de floculación.
- Pantallas y filtros: Limpie las boquillas rociadoras e inspeccione los paneles de malla en busca de desgaste cada mes. Un panel de malla roto deja pasar los sólidos y reduce silenciosamente el rendimiento posterior.
- Máquinas deshidratadoras: Supervise el seguimiento de la correa, el desgaste de los tornillos y la temperatura de los cojinetes. Las prensas de tornillo requieren una inspección interna periódica para detectar desgaste en el ala del tornillo y en la jaula del tamiz.
- Equipos de manipulación de gases: Pruebe los drenajes de condensado y verifique si hay corrosión por sulfuro de hidrógeno en las tuberías de gas al menos trimestralmente.
Planificación de repuestos: Almacene paneles de malla de repuesto, sellos de bomba de polímero, boquillas rociadoras y telas filtrantes de deshidratación antes del inicio. El tiempo de inactividad en un sistema de digestión anaeróbica no detiene el ingreso de aguas residuales, por lo que la planta a menudo tiene que evitar el tratamiento o enviar los desechos a camiones de transporte mientras espera las piezas.
Los operadores también deben realizar un seguimiento mensual del consumo de polímeros por tonelada de sólidos secos y del porcentaje de sólidos secos de la torta. Estos dos indicadores revelan cambios graduales en las características de los lodos antes de que se conviertan en fallas del proceso. Un aumento de la dosis de polímero sin un aumento correspondiente en los sólidos de la torta a menudo indica que el lodo se ha vuelto más difícil de deshidratar, lo que puede indicar un trastorno del digestor o un cambio en las condiciones aguas arriba.
Consideraciones de costos y análisis de recuperación de la inversión
La economía de los equipos de tratamiento de aguas residuales por digestión anaeróbica depende de cuánta carga orgánica está disponible, cuánta energía se captura y cuánto cuesta actualmente eliminar los lodos. Cada instalación tiene una base diferente, pero los impulsores de la recuperación son consistentes.
Costos iniciales
Construcción de tanques digestores, sistemas de mezcla, equipos de manipulación de gases, cribado, dosificación de polímeros, espesamiento y deshidratación. Para proyectos de modernización, las obras civiles y las tuberías a menudo superan el costo del equipo.
Ahorros operativos
Reducción del volumen de transporte de lodos, menor consumo de polímeros con dosificación optimizada, biogás que reemplaza el gas natural o la electricidad comprados y tarifas de descarga de alcantarillado reducidas.
Controladores de recuperación de la inversión
Las instalaciones con altos costos de eliminación de lodos y alto contenido de sólidos volátiles obtienen la recuperación más corta. Las plantas de procesamiento de alimentos con cargas de DQO superiores a 5000 mg/L suelen ser las mejores candidatas para la digestión anaeróbica.
Para un flujo de aguas residuales industriales de tamaño mediano que descarga 10 toneladas de DQO por día, el potencial de metano es de aproximadamente 3.500 metros cúbicos por día. En valores energéticos típicos, eso equivale aproximadamente a 35.000 kWh de energía térmica al día. Que el sitio pueda realmente utilizar esa energía depende de la carga de la caldera, la demanda de calefacción y si el biogás se quema o utiliza. El presupuesto del equipo debe incluir la utilización o quema de gas desde el primer día, porque un sistema de biogás sin una ruta de uso se convierte en un problema de eliminación.
Integración del diseño del equipo
El éxito del tratamiento de aguas residuales por digestión anaeróbica depende de qué tan bien esté dispuesto el equipo alrededor del digestor. Los dos aspectos que causan más problemas operativos son el acceso deficiente para el mantenimiento y la altura vertical insuficiente entre las etapas del proceso.
Se debe colocar un sistema de drenaje de modo que la gravedad drene hacia el punto de descarga. Los sistemas de polímeros necesitan espacio en el piso para cargar bolsas, mezclar y acceder a las bombas. Las cribas necesitan espacio libre para retirar los contenedores de cribas y dar servicio al mecanismo de accionamiento. Al planificar una nueva instalación, primero dibuje la disposición del equipo y luego diseñe las tuberías.
Para proyectos de modernización, la limitación más común es el espacio cerca del tanque de retención de lodos existente. un dispositivo de dosificación completamente automático y una máquina deshidratadora con prensa de tornillo puede caber en un área compacta, pero la ruta de almacenamiento y transferencia de polímero aún debe ser práctica para la operación diaria.
El equipo que se ve bien en un diagrama de flujo de proceso puede convertirse en un problema diario si el operador no puede alcanzar la tolva de polímero, no puede limpiar la plataforma de cribado o no puede abrir la puerta de acceso a la máquina deshidratadora. Planifique el espacio operativo, no sólo el espacio de instalación.
Preguntas frecuentes
¿Qué es el tratamiento de aguas residuales por digestión anaeróbica?
El tratamiento de aguas residuales por digestión anaeróbica es un proceso biológico que descompone los contaminantes orgánicos en aguas residuales o lodos sin oxígeno. Produce biogás, que es principalmente metano y dióxido de carbono, y un digestato estabilizado que es más fácil de deshidratar y eliminar que el lodo crudo.
¿Qué equipo se necesita para el tratamiento de aguas residuales por digestión anaeróbica?
El equipo principal incluye cribas de barras mecánicas rotativas para la eliminación de sólidos gruesos, unidades de espesamiento de lodos, sistemas de preparación y dosificación de polímeros para el acondicionamiento de lodos, sistemas de mezcla en tanques digestores y máquinas de deshidratación como prensas de tornillo, filtros prensa de banda o centrífugas para el manejo de digestato.
¿Qué industrias se benefician más del tratamiento de aguas residuales por digestión anaeróbica?
Las industrias con aguas residuales orgánicas de alta concentración son las que más se benefician: procesamiento de alimentos y bebidas, lácteos, cervecerías, destilerías, pulpa y papel, y mataderos. Estas corrientes tienen una alta demanda química de oxígeno y producen suficiente biogás para que la recuperación de energía sea económicamente atractiva.
¿Cómo elijo entre un filtro prensa de correa y una prensa de tornillo para deshidratar el digestato?
Elija un filtro prensa de correa cuando se requieran sólidos de torta superiores al 20 por ciento y los operadores estén disponibles para realizar ajustes regulares. Elija una prensa de tornillo cuando el lodo sea variable, fibroso o aceitoso y cuando desee un menor consumo de polímero y un funcionamiento más sencillo. Las centrífugas se adaptan a instalaciones más grandes con alto rendimiento y requisitos de operación cerrados.
Cooperemos con la protección del medio ambiente de Yixing Hengye
Contact Us




- Categorías de productos
- Máquina de deshidratación de lodos
- Filtro de rodillo
- Máquina de flotación por aire disuelto (DAF)
- Barra Mecánica Rotativa
- Dispositivo de dosificación
- aireador
- Material de embalaje biológico
- Otros equipos de tratamiento de aguas residuales
- Contáctenos
-
-
[email protected]

[email protected] -
+86-13812201185

-
+86-13812201185

-
No. 20, Saite Road, aldea de Gaoyao, ciudad de Gaocheng, ciudad de Yixing, ciudad de Wuxi, provincia de Jiangsu, China

-